
Zéro imprévu. Juste de la performance.
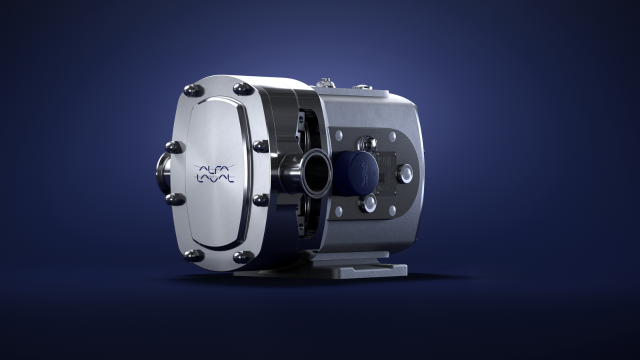
La nouvelle gamme de pompes Alfa Laval MaxiLobe® offre une fiabilité d’exploitation et des performances remarquables dans les applications hygiéniques, pharmaceutiques et biotechnologiques. Intégrée au portefeuille de pompes à lobes leader du marché d’Alfa Laval, la gamme MaxiLobe s’appuie sur des décennies de performances éprouvées et d’expertise sectorielle. Elle intègre des innovations qui renforcent les performances et la flexibilité d’exploitation, tout en garantissant la qualité produit et une maintenance simple.
Une gamme étendue, une capacité haute pression et de multiples options de configuration, associées à une conception à haut rendement, facilitent le choix de la pompe idéale et réduisent à la fois les coûts d’investissement et les risques projet.
Investissement optimisé
Réduisez vos coûts d’investissement, maximisez la flexibilité de vos procédés et simplifiez la conception de vos installations avec Alfa Laval MaxiLobe et MaxiLobe UltraPure. Un rendement volumétrique élevé et une large plage de fonctionnement permettent souvent de choisir une pompe plus compacte et plus économique, tout en garantissant capacité de production et qualité produit. Une gamme étendue, des configurations flexibles et une interchangeabilité d’orifice à orifice avec les modèles Alfa Laval précédents simplifient la sélection comme le remplacement.
Exploitation économique
Améliorez votre rentabilité et la qualité de vos produits avec Alfa Laval MaxiLobe et MaxiLobe UltraPure. Un rendement volumétrique élevé autorise des vitesses de fonctionnement plus basses, garantissant un traitement doux du produit, un meilleur rendement matière et une faible consommation d’énergie. Une excellente nettoyabilité et une conception robuste réduisent les arrêts, augmentent l’efficacité de production et améliorent la qualité produit.
Garanties renforcées
Préservez l’intégrité de vos produits et limitez les risques de contamination croisée avec Alfa Laval MaxiLobe et MaxiLobe UltraPure. Fondées sur la technologie à lobes éprouvée d’Alfa Laval, ces pompes sont entièrement testées en usine et conçues pour les applications hygiéniques et pharmaceutiques, avec d’excellentes performances hygiéniques et une fiabilité d’exploitation remarquable. MaxiLobe est certifiée EHEDG et 3-A et conforme à la réglementation FDA. MaxiLobe UltraPure répond aux principaux standards, lignes directrices et réglementations de l’industrie pharmaceutique et est livrée avec le dossier documentaire complet Alfa Laval Q-doc, pour une validation simplifiée.
Maintenance simplifiée
Simplifiez l’entretien et maximisez votre disponibilité avec Alfa Laval MaxiLobe et MaxiLobe UltraPure. Une garniture à montage frontal, des pièces de rechange entièrement interchangeables et des jeux de pompe faciles à régler simplifient considérablement le service. Dans de nombreux cas, la pompe peut être entretenue sans dépose de la ligne de procédé, ce qui réduit les arrêts et la complexité de maintenance. Le système de suivi d’état Clariot™, en option, renforce encore la fiabilité et permet d’optimiser les intervalles de service.
MaxiLobe
La pompe à lobes Alfa Laval MaxiLobe est le choix idéal pour un large éventail d’applications hygiéniques dans l’agroalimentaire, les boissons, l’industrie laitière et les produits d’entretien et de soins à la personne.
MaxiLobe UltraPure
Alfa Laval MaxiLobe UltraPure est conçue sur mesure pour les applications biopharmaceutiques exigeantes, avec des performances hygiéniques d’exception et un traitement doux du produit.
Maximiser la flexibilité en production agroalimentaire et boissons
Découvrez comment les pompes MaxiLobe maximisent la flexibilité dans la production agroalimentaire et de boissons. Leur rendement volumétrique exceptionnel permet à une même pompe de traiter des produits de viscosités très différentes, rendant les changements de production fréquents simples et efficaces.
Garantir la qualité en production laitière
Découvrez comment les pompes MaxiLobe assurent une concentration homogène des matières en suspension, comme les grains de caillé, pour une qualité produit constante en production laitière. Leur conception étanche leur permet de traiter une large gamme de produits visqueux à débit élevé.
Gagner en efficacité en production de produits d’entretien et de soins à la personne
Découvrez comment les pompes MaxiLobe augmentent la productivité dans la production de produits d’entretien et de soins à la personne. Le traitement efficace de produits aux viscosités très variables, associé à un nettoyage rapide entre les lots, permet des redémarrages rapides et une utilisation maximale du mélangeur principal.
Conçue sur mesure pour la production biopharmaceutique
Découvrez comment les pompes MaxiLobe UltraPure contribuent à augmenter le rendement en production biopharmaceutique. Conçues pour le traitement en douceur de cultures cellulaires sensibles, elles favorisent une productivité élevée, une validation simple et une production sûre.